


تولید یک قطعه SMC با باز شدن پرس قالب گیری فشرده به پایان نمی رسد. اکثر اجزای قالبگیری شده هنوز نیاز به برش لبه، ماشینکاری سوراخ، حذف فلاش، برش یا تکمیل ابعادی قبل از مونتاژ دارند.
روش پیرایش می تواند مستقیماً بر دقت ابعاد، کیفیت لبه، زمان چرخه، مصرف ابزار، تولید گرد و غبار و در نهایت هزینه هر قطعه تمام شده تأثیر بگذارد.
برای پانلهای خودرو، محفظههای الکتریکی، اجزای باتری، قطعات دستگاه و سایر محصولات قالبگیری فشرده، سازندگان معمولاً از بین مسیریابی CNC، برش واترجت ساینده، برش قالب، اره یا سنگزنی، برش دستی، و در کاربردهای منتخب، برش لیزری را انتخاب میکنند.
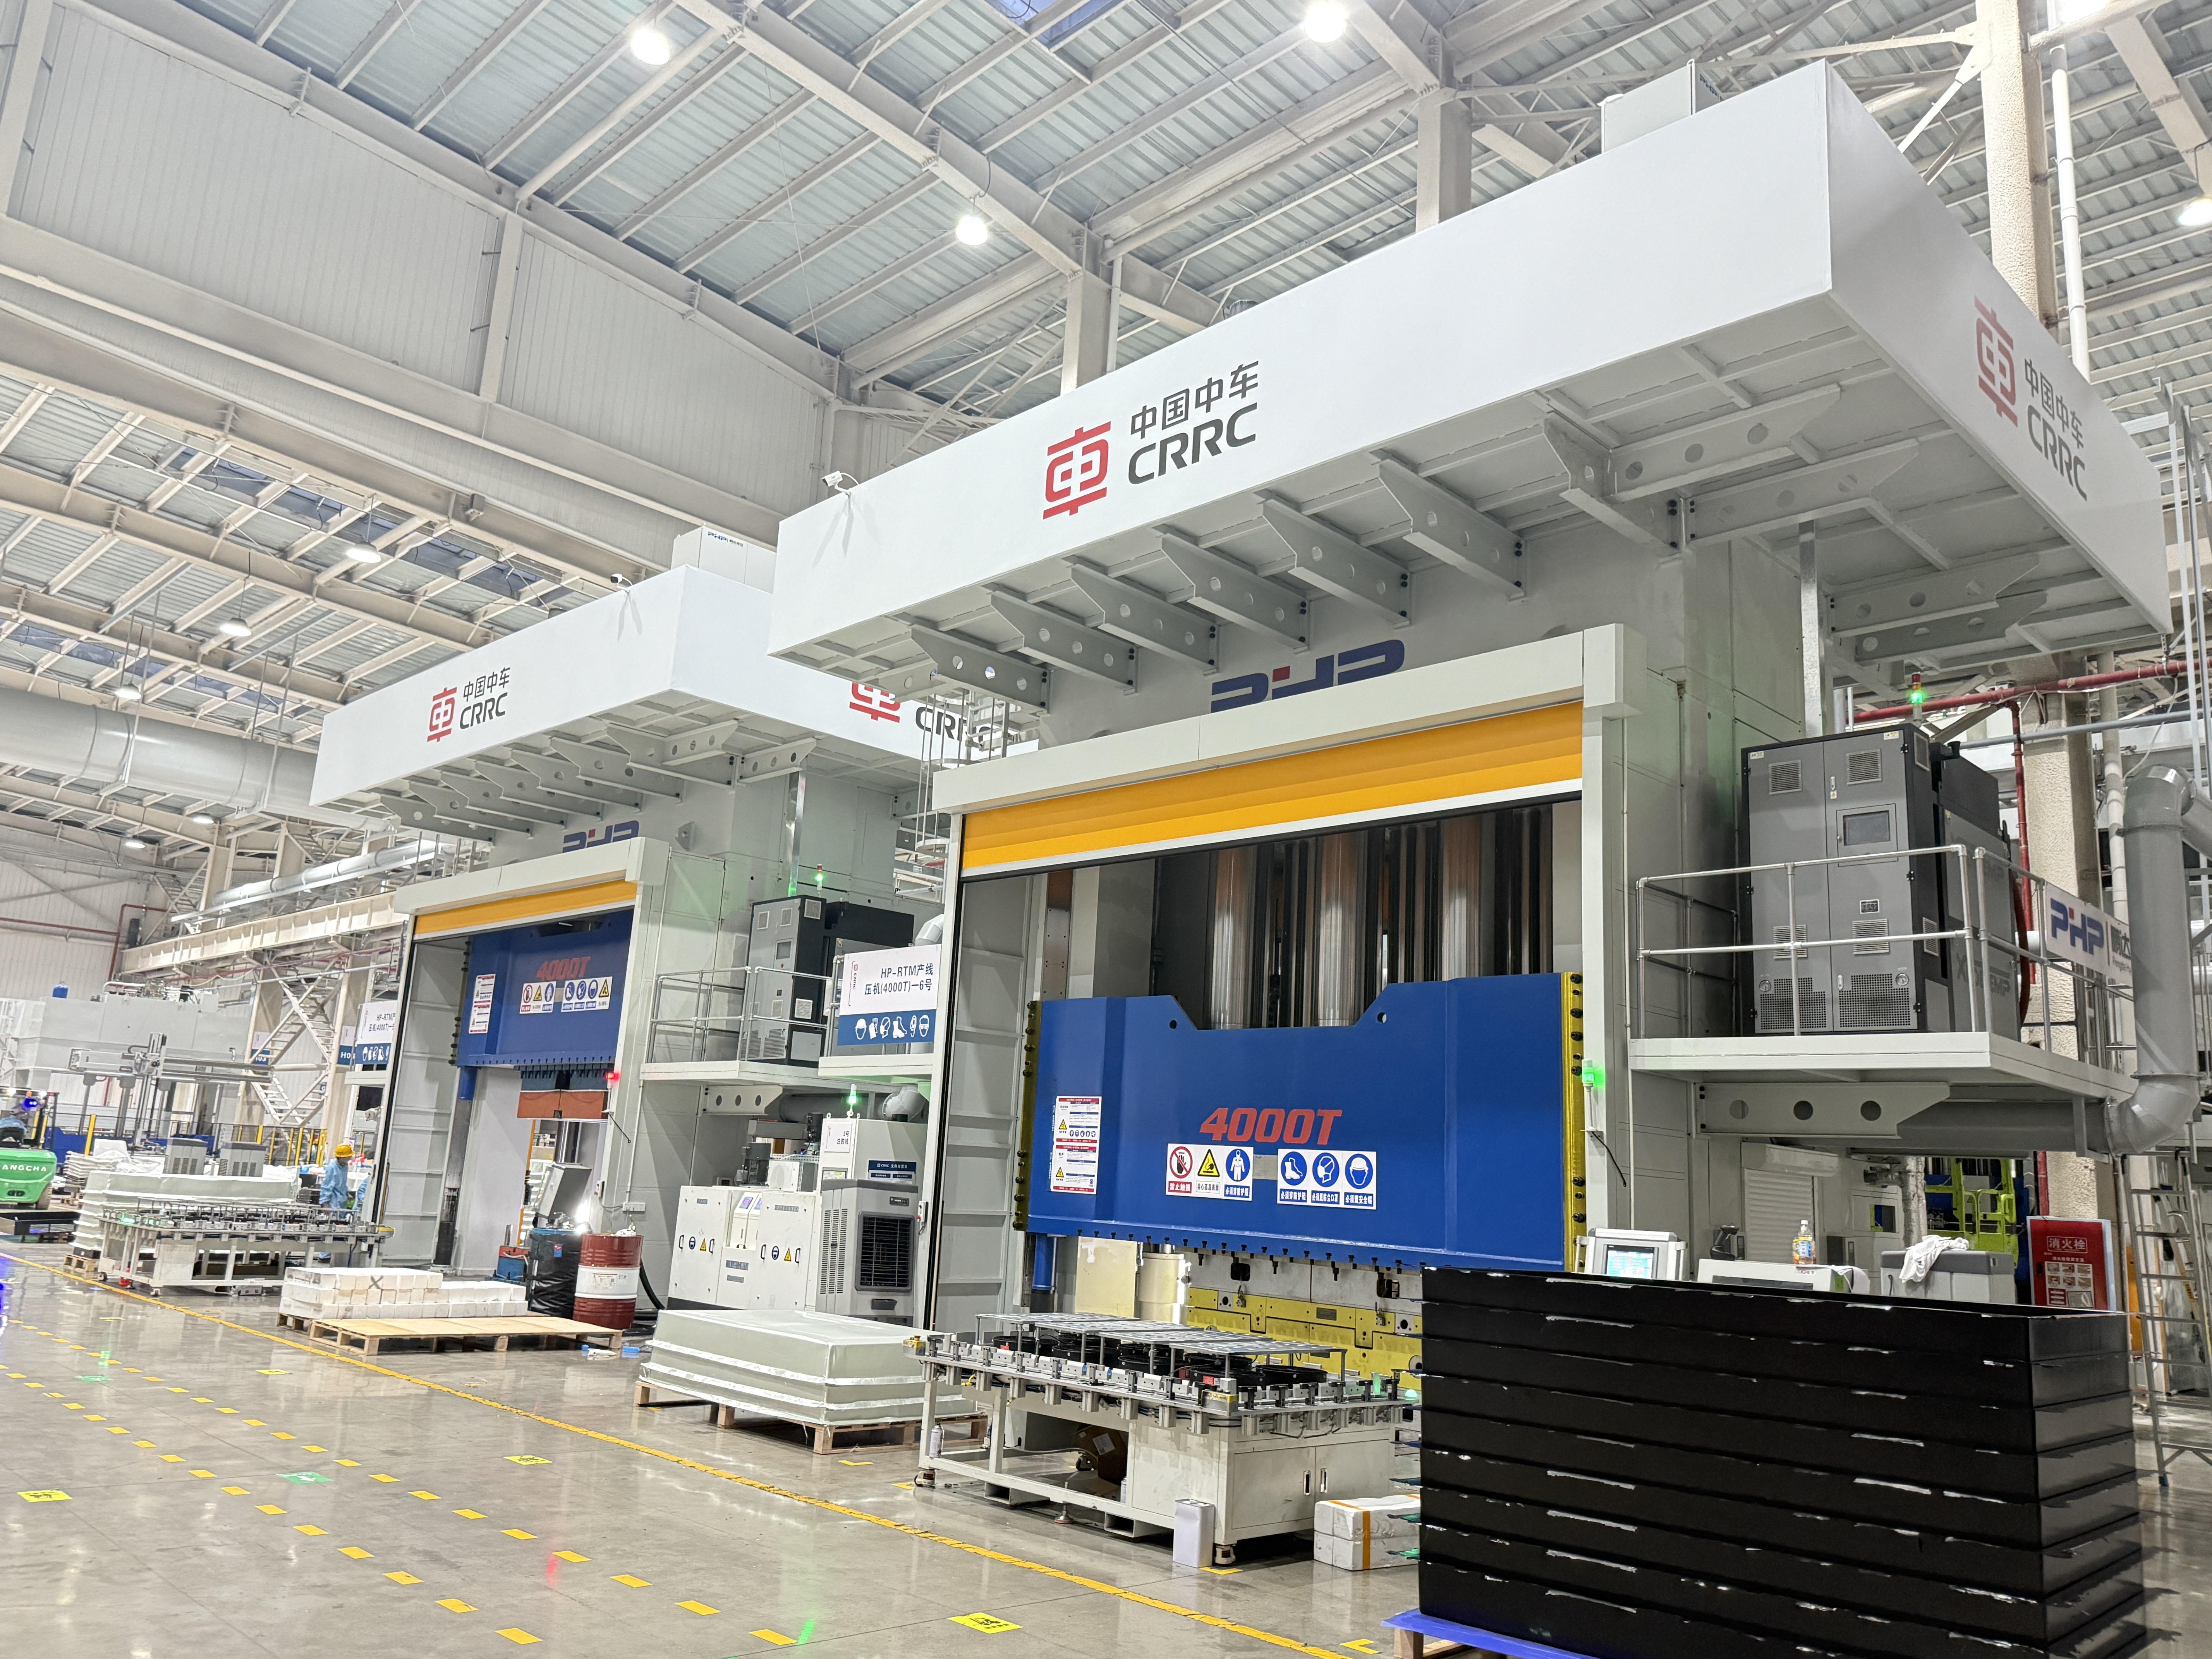
بهترین روش واحد برای هر جزء SMC وجود ندارد. انتخاب صحیح به هندسه قطعه، فرمول SMC، ضخامت دیوار، حجم تولید، الزامات تحمل، تکمیل پایین دست و سطح اتوماسیون مورد نیاز بستگی دارد.
نحوه انتخاب روش پیرایش قطعات SMC
یک تصمیم عملی برای اصلاح باید با پنج سوال شروع شود:
- حجم تولید سالانه چقدر است؟
- کانتور تریم چقدر پیچیده است؟
- چه تحمل ابعادی مورد نیاز است؟
- مواد SMC چقدر ضخیم و ساینده است؟
- آیا فرآیند پیرایش دستی، مبتنی بر CNC یا ادغام در یک سلول تولید خودکار خواهد بود؟
برای نمونههای اولیه و دورههای تولید کوچک، فرآیندهای انعطافپذیر مانند مسیریابی CNC و برش واترجت معمولاً از هزینه ابزارهای تزئینی اختصاصی جلوگیری میکنند. برای تولید پایدار و با حجم زیاد خودرو، پیرایش قالب میتواند سرمایهگذاری اولیه بسیار بزرگتری را برای ابزارآلات اولیه به دلیل زمان چرخه کوتاه آن توجیه کند.
مسیریابی CNC حد وسط را اشغال می کند. قابل برنامه ریزی است، برای سوراخ ها و پروفیل های پیچیده مناسب است و می تواند در سلول های تولید رباتیک یا خودکار گنجانده شود.
| روش پیرایش | برنامه معمولی | حجم تولید | انعطاف پذیری | پتانسیل دقت | هزینه ابزار اولیه |
|---|---|---|---|---|---|
| مسیریابی CNC | خطوط پیچیده، سوراخ ها، شکاف ها | کم به بالا | بالا | بالا | متوسط |
| واترجت ساینده | پروفیل های کامپوزیت ضخیم یا دشوار | کم تا متوسط | خیلی بالا | بالا | متوسط |
| قالب / پرس پیرایش | قطعات تولیدی تکراری | بالا | کم | بالا after tooling validation | بالا |
| اره / برش ساینده | لبه های صاف یا ساده | کم تا متوسط | متوسط | متوسط | کم |
| پیرایش دستی | نمونه اولیه، تعمیر، تکمیل ثانویه | کم | خیلی بالا | وابسته به اپراتور | کم |
| برش لیزری | برنامه های کاربردی کامپوزیت نازک یا خاص انتخاب شده است | وابسته به برنامه | بالا | بالقوه بالا | بالا |
مثال 1: قطعه بیرونی خودرو با حجم بالا
یک پنل خودروی SMC را در نظر بگیرید که سالانه 60000 قطعه تولید میشود، با طراحی پایدار و خطهای تزئینی تکرارپذیر.
یک عملیات برش قالب اختصاصی یا سلول پیرایش CNC بسیار خودکار ممکن است اقتصاد بهتری نسبت به ماشینکاری مکرر هر لبه در یک ماشین همه منظوره داشته باشد.
سرمایه گذاری ابزارآلات بزرگتر در ده ها هزار قطعه توزیع شده است.
مثال 2: محفظه تجهیزات انرژی کم حجم
اکنون یک محفظه SMC را در نظر بگیرید که سالانه تنها 2000 قطعه تولید می شود، با چندین اندازه محصول و تغییرات مهندسی منظم.
یک روتر CNC یا سیستم واترجت معمولاً راحتتر از یک قالب اختصاصی میتوان دوباره برنامهریزی کرد.
یک فرآیند ترکیبی نیز می تواند منطقی باشد. برش واترجت ممکن است بخشهای بزرگ را به سرعت حذف کند، به دنبال آن مسیریابی CNC سوراخهای نصب، رابطهای مهم و ویژگیهای با تحمل بالا.
مسیریابی CNC، Waterjet، Die Trimming و سایر روش ها
SMC حاوی تقویت کننده، رزین و اغلب پرکننده های معدنی است. این مواد باعث می شود که این ماده بسیار متفاوت از ماشینکاری آلومینیوم یا ترموپلاستیک های پر نشده باشد.
الیاف شیشه، الیاف کربن و پرکننده ها می توانند سایش ابزار را تسریع کنند. مطالعات ماشینکاری منتشر شده در SMC نشان داده است که نیروهای برشی با سایش ابزار افزایش می یابد، به این معنی که شرایط ابزار باید به عنوان یک متغیر فرآیند در نظر گرفته شود نه اینکه صرفاً منتظر شکست ابزار قابل مشاهده باشیم.
CNC Routing
مسیریابی CNC یکی از همه کاره ترین راه حل ها برای پیرایش SMC است.
می تواند پردازش کند:
- خطوط خارجی؛
- سوراخ ها و دهانه ها؛
- اسلات؛
- ویژگی های نصب؛
- تکمیل لبه؛
- انواع قطعات چندگانه با استفاده از برنامه های مختلف CNC.
برای توسعه فرآیند اولیه، سازندگان ممکن است سرعت اسپیندل را در حدود 12000 تا 24000 دور در دقیقه با ابزارهای برش ترکیبی مناسب با قطر کوچک ارزیابی کنند. نرخ تغذیه ممکن است حدود 1-6 متر در دقیقه شروع شود و سپس از طریق آزمایش های برش بهینه شود.
این ارقام نقطه شروع توسعه فرآیند هستند، نه تنظیمات جهانی.
پارامترهای نهایی به بارگذاری فیبر، محتوای پرکننده، ضخامت، هندسه برش، قطر ابزار، استحکام دوک، سفتی فیکسچر، پرداخت لبه مورد نیاز و عملکرد استخراج بستگی دارد.
ابزار کاربید را می توان برای بسیاری از کاربردها استفاده کرد، در حالی که ابزارهای پوشش داده شده با الماس یا PCD ممکن است در جایی که سایش ساینده هزینه اصلی تولید می شود، ارزیابی شوند.
یک استراتژی مفید برای تغییر ابزار به سادگی این نیست:
بعد از قطعات X کاتر را تعویض کنید.
در عوض، نظارت کنید:
- طول برش انباشته؛
- بار دوک؛
- نیروی برش در صورت وجود؛
- زبری لبه؛
- خراش یا بریدگی فیبر؛
- رانش ابعادی
ابزار باید زمانی که کاهش کیفیت قابل اندازه گیری شروع می شود، به جای اینکه بر اساس تعداد دلخواه جهانی قطعات باشد، تغییر یابد.
برش واترجت ساینده
ماشینکاری واترجت ساینده مواد را بدون ایجاد همان ناحیه متاثر از حرارت مرتبط با برش حرارتی حذف می کند.
بنابراین برای اجزای کامپوزیتی که به حداقل رساندن آسیب حرارتی مهم است، جذاب است.
متغیرهای معمول توسعه فرآیند عبارتند از:
- فشار آب؛
- نرخ جریان ساینده؛
- اندازه ذرات ساینده؛
- قطر نازل؛
- فاصله ایستادن؛
- سرعت عبور؛
- استراتژی سوراخ کردن
سیستمهای صنعتی ممکن است تقریباً در محدوده فشار 250 تا 400 مگاپاسکال کار کنند، با سایندههای گارنت مانند تقریباً مش 80 که اغلب به عنوان نقطه شروع برای آزمایشهای فرآیند استفاده میشود.
با این حال، افزایش سرعت تراورس صرفاً برای کوتاه کردن زمان چرخه میتواند باعث افزایش مخروط کرف یا کاهش کیفیت لبههای پایینتر شود.
تحقیقات مربوط به برش واترجت ساینده SMC فیبر خرد شده نشان داده است که شرایط عملیاتی مناسب میتواند سطوح نسبتاً یکنواختی با بیرونکشی الیاف محدود ایجاد کند.
قالب یا مطبوعات Trimming
پیرایش قالب به ویژه زمانی جذاب است که:
- حجم تولید بالا است؛
- هندسه بخش پایدار است.
- خطوط اصلاح از قسمتی به قسمت دیگر تکرار می شوند.
- زمان کوتاه تاکت مهم است.
ابزار پیرایش باید حول اجزای قالبگیری شده واقعی طراحی شود تا هندسه اسمی CAD به تنهایی.
انقباض قالب، برگشت فنری، تاب برداشتن قطعات، تغییر ضخامت، و تکرارپذیری موقعیت همگی بر دقت تریم نهایی تأثیر میگذارند.
نیروی پرس مورد نیاز باید از مجموع محیط برش، ضخامت مواد، مقاومت برشی موثر، تعداد ویژگیهای برش همزمان و یک ضریب ایمنی مهندسی مناسب محاسبه شود.
به همین دلیل، بیان اینکه هر جزء SMC به یک تناژ ثابت خاص نیاز دارد گمراه کننده خواهد بود.
نقطه ضعف اصلی پیرایش قالب، سرمایه گذاری ابزار است. اگر طراحی اجزا به طور مکرر تغییر می کند، اصلاح یا جایگزینی قالب تریم می تواند بسیاری از مزیت های اقتصادی را از بین ببرد.
برش لیزری
برش لیزری حرکت بدون تماس سریع و برنامه ریزی انعطاف پذیر CNC را ارائه می دهد، اما نباید به طور خودکار راه حل ترجیحی برای SMC در نظر گرفته شود.
ماتریس های رزین ترموست و الیاف تقویت کننده واکنش متفاوتی به انرژی حرارتی متمرکز نشان می دهند. بسته به فرمول مواد و شرایط لیزر، مسائل بالقوه عبارتند از:
- تخریب ماتریس؛
- تغییر رنگ؛
- لبه های کربن دار؛
- تولید دود؛
- مناطق تحت تأثیر گرما؛
- تغییرات در سطوح اتصال
به همین دلیل، پارامترهای لیزر مانند توان، موقعیت کانونی، گاز کمکی، سرعت اسکن و تعداد پاسها باید از طریق تست کوپن با فرمول SMC واقعی ایجاد شوند.
برای بسیاری از اجزای SMC فیبر شیشه ای معمولی، مسیریابی، واترجت یا برش مکانیکی آسان تر است.
مثال: برش قطعه SMC 200 × 300 × 3.5 میلی متر
یک جزء محفظه ساده با الزامات زیر را در نظر بگیرید:
- اندازه قطعه: 200 × 300 میلی متر
- ضخامت: 3.5 میلی متر
- مسیر تقریبی تریم: 1000 میلی متر
- تحمل مورد نیاز: ± 0.30 میلی متر
- حجم سالانه: 40000 قسمت
- چندین سوراخ برای نصب حفر شده است
برای مسیریابی CNC، زمان ماشینکاری را می توان به صورت زیر تخمین زد:
زمان برش = طول مسیر ابزار ÷ نرخ تغذیه موثر
اگر نرخ تغذیه برنامه ریزی شده موثر 3 متر در دقیقه تایید شود:
1.0 متر ÷ 3 متر در دقیقه ≈ 20 ثانیه
این بدان معنا نیست که چرخه کامل قطعه 20 ثانیه است.
محاسبه تولید همچنین باید شامل موارد زیر باشد:
- بارگیری ربات یا اپراتور؛
- محل قطعه؛
- ابزار رویکرد و جمع کردن.
- ماشینکاری سوراخ؛
- تخلیه؛
- حذف گرد و غبار؛
- تغییرات ابزار؛
- کمک هزینه بازرسی
اگر بارگیری، موقعیتیابی، حفاری، مسیریابی و تخلیه منجر به یک چرخه کل 50 ثانیهای شود، این عدد – نه زمان برش نظری – باید برای برنامهریزی ظرفیت استفاده شود.
برای 40000 قطعه پایدار در سال، یک سازنده باید هزینه ماشینکاری سالانه را با هزینه مستهلک شده و زمان کوتاه تر برش قالب اختصاصی مقایسه کند.
این روش صحیحی برای مقایسه اقتصادی فرآیندها است.
تثبیت و خودکار برش سلول های SMC
تجهیزات برش دقیق نمی تواند کار ضعیف را جبران کند.
قطعات SMC ممکن است دارای سطوح منحنی، ضخامت دیواره های متغیر، دنده های قالب گیری شده و اعوجاج باقیمانده باشند. نیروی گیره بیش از حد می تواند قطعه را در حین ماشین کاری تغییر شکل داده و پس از رها شدن باعث خطای ابعادی آن شود.
گزینه های متداول ثابت عبارتند از:
وسایل جاروبرقی
لامپ های خلاء نیروی نگهدارنده توزیع شده و بارگذاری سریع را به خصوص برای قطعات بزرگ پوسته ای شکل فراهم می کنند.
آنها زمانی موثر هستند که منطقه آب بندی کافی در دسترس باشد.
بستن مکانیکی
گیره های مکانیکی حفظ مثبت قوی تری را ایجاد می کنند اما باید در خارج از سطوح مهم آرایشی یا اندازه گیری قرار گیرند.
اعمال فشار بیش از حد گیره به دیوارهای SMC بدون پشتیبانی می تواند به طور موقت قطعه را مخدوش کند.
مکان یابی پین ها و لانه های اختصاصی
یک دستگاه تولید اغلب یک لانه کانتور را با پین های مکان یابی و گیره های انتخاب شده ترکیب می کند.
استراتژی مبنا 3-2-1 را می توان در صورت لزوم برای ایجاد یک سیستم مختصات ماشینی تکرارپذیر و در عین حال اجتناب از محدودیت بیش از حد غیر ضروری استفاده کرد.
فیکسچر باید در زیر مسیر تریم فاصله ایجاد کند تا کاتر با فیکسچر تماس نگیرد.
یک توالی خودکار قوی ممکن است به شکل زیر باشد:
پرس فشرده SMC ← تخریب رباتیک ← خنک کننده/تثبیت ← مکان یابی قطعات ← CNC یا برش رباتیک ← سوراخکاری ← حذف گرد و غبار → بازرسی
اتوماسیون همچنین می تواند شامل موارد زیر باشد:
- بارگیری و تخلیه ربات؛
- تغییر خودکار ابزار؛
- نظارت خلاء؛
- سنسورهای تایید فیکسچر؛
- جهت گیری مبتنی بر دید؛
- پایش بار دوکی؛
- شمارنده عمر ابزار;
- اینترلاک های ایمنی
برای تولیدکنندگانی که یک سلول پیرایش خودکار را ارزیابی میکنند، ROI باید از روی کاهش کل نیروی کار، بهبود زمان تکت، کاهش ضایعات، مصرف ابزار، زمان آمادهسازی، نگهداری و حجم تولید محاسبه شود نه قیمت خرید ربات به تنهایی.
کنترل گرد و غبار، ایمنی کارگران و مدیریت زباله
برش مکانیکی SMC پخته شده می تواند ذرات ریز حاوی رزین پخته شده، الیاف تقویت کننده و پرکننده های معدنی تولید کند.
مشخصات دقیق خطر بستگی به فرمول SMC دارد، بنابراین برگه اطلاعات ایمنی تامین کننده مواد باید همیشه قبل از طراحی سیستم استخراج بررسی شود.
اولویت اول باید کنترل آلودگی در منبع آن باشد.
برای مسیریابی CNC، این معمولا به این معنی است:
استخراج در سطح ابزار یا سلول پیرایش محصور ← کانال → سیستم جمع آوری گرد و غبار
برای سنگ زنی و پرداخت ساینده، هودها باید تا حد امکان نزدیک به نقطه تولید گرد و غبار قرار گیرند.
در مواردی که حفاظت تنفسی مورد نیاز است، انتخاب ماسک تنفسی باید بر اساس آلاینده شناسایی شده و قرار گرفتن در معرض اندازه گیری شده باشد نه اینکه به طور خودکار یک ماسک برای هر عمل اختصاص داده شود.
اگر فرمول SMC حاوی سیلیس کریستالی باشد، توجه ویژه ای لازم است. در ایالات متحده، استاندارد سیلیس کریستالی قابل تنفس صنعت عمومی OSHA سطح عمل 25 میکروگرم بر متر مکعب و حد مجاز قرار گرفتن در معرض 50 میکروگرم بر متر مکعب را به عنوان یک TWA 8 ساعته تعریف میکند.
استایرن همچنین باید در جایی که مربوط به سیستم یا فرآیند رزین خاص است ارزیابی شود. نباید فرض کرد که ماشینکاری هر جزء SMC کاملاً پخته شده، قرار گرفتن در معرض استایرن یکسان را ایجاد می کند.
زبالههای جمعآوریشده باید در محفظه نگهداری شوند و از زبالههای تولیدی عمومی جدا شوند. تاسیسات باید گزینه های دفع یا بازیافت را با توجه به ترکیب مواد، قوانین محلی زباله، آلودگی و قابلیت های پیمانکاران بازیافت موجود تعیین کنند.
بازرسی و تکمیل پس از ترمیم
یک جزء بریده شده باید با استفاده از معیارهای مرتبط با عملکرد واقعی آن ارزیابی شود.
روش های بازرسی معمولی عبارتند از:
- کولیس دیجیتال برای ابعاد ساده;
- گیج های go/no-go برای تولید تکراری.
- اندازه گیری مشخصات؛
- بازرسی نوری؛
- اسکن سه بعدی؛
- ماشین های اندازه گیری مختصات برای هندسه بحرانی.
یک طرح بازرسی ممکن است تعریف کند:
| ویژگی | نمونه کنترل |
|---|---|
| ابعاد کلی بریده شده | تحمل ترسیم |
| موقعیت سوراخ نصب | تحمل موقعیت از مبدأ |
| شکست لبه | حداکثر حد مجاز بصری یا ابعادی |
| فرز / فیبر شل | عدم تداخل در مونتاژ |
| شعاع لبه | نقشه یا نیاز مشتری |
| لبه آرایشی | نمونه مرجع تایید شده |
الزامات باید از ترسیم اجزا و مشخصات مشتری به جای استفاده از یک استاندارد جهانی کیفیت لبه SMC باشد.
پس از برش، قطعات ممکن است نیاز به برس زدن، سنباده زدن، جداسازی موضعی، حذف گرد و غبار، آماده سازی پوشش یا آب بندی لبه داشته باشند.
اگر شکستگی بیش از حد الیاف ظاهر شود، به سادگی افزودن یک عملیات سنباده کاری دستی ممکن است بدون رفع این فرآیند، علامت را پنهان کند.
سازنده باید بررسی کند:
- ابزار فرسوده؛
- سرعت تغذیه یا اسپیندل نادرست؛
- پشتیبانی ناکافی فیکسچر؛
- لرزش؛
- استراتژی ورود یا خروج ضعیف؛
- هندسه قالب گیری ناسازگار
کدام روش پیرایش SMC اقتصادی تر است؟
کمترین هزینه ساعت ماشین لزوماً کمترین هزینه قطعه را تولید نمی کند.
یک مقایسه مفید باید شامل موارد زیر باشد:
هزینه به ازای هر قطعه پذیرفته شده = هزینه نیروی کار ماشین آلات استهلاک ثابت استهلاک مواد مصرفی استهلاک تعمیر و نگهداری مجدد ضایعات
مسیریابی CNC معمولاً تعادل جذابی بین انعطاف پذیری و دقت فراهم می کند.
واترجت برای برش های غیر حرارتی انعطاف پذیر و هندسه های دشوار مفید است.
پیرایش قالب اختصاصی زمانی که حجم سالانه زیاد باشد و طراحی اجزا پایدار باشد به طور فزاینده ای جذاب می شود.
پیرایش دستی برای نمونه های اولیه و دوباره کاری مفید است اما با افزایش حجم تولید، کنترل آن دشوار می شود.
برش لیزری باید تنها پس از تأیید اینکه فرمول SMC واقعی می تواند الزامات آسیب حرارتی و کیفیت لبه را برآورده کند، ارزیابی شود.
برای بسیاری از خطوط تولید، بهترین راه حل یک فرآیند نیست، بلکه ترکیبی از قالب گیری، جابجایی خودکار، پیرایش، حفاری، تمیز کردن و بازرسی است.
برنامه ریزی یک خط تولید SMC
قبل از نهایی شدن خط قالب گیری فشاری باید الزامات پیرایش را در نظر گرفت.
هندسه قطعه، انحراف مورد انتظار، مکانهای مبنا، موقعیت فلاش، زمان تاکت تولید، دسترسی به ربات، و الزامات ماشینکاری پاییندست، همگی میتوانند بر برنامهریزی پرس و اتوماسیون تأثیر بگذارند.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. بر تجهیزات قالب گیری فشرده سازی SMC و راه حل های تولید قطعات کامپوزیت صنعتی تمرکز دارد.
هنگام ارزیابی یک پروژه جدید SMC، ارائه اطلاعات زیر به مهندسان کمک می کند تا مفهوم تولید عملی تری را توسعه دهند:
- طراحی قسمت SMC یا مدل سه بعدی؛
- فرمولاسیون مواد؛
- حداکثر ابعاد جزء؛
- وزن و ضخامت قطعه؛
- نیروی قالب گیری مورد نیاز؛
- حجم تولید سالانه؛
- زمان چرخه هدف؛
- تحمل ابعادی؛
- الزامات پیرایش و حفاری؛
- سطح اتوماسیون مورد نظر
در نظر گرفتن عملیات قالب گیری و پس از قالب گیری با هم می تواند به جلوگیری از ایجاد یک فرآیند قالب گیری سریع کمک کند که به سادگی گلوگاه تولید را به سمت پایین حرکت می دهد.
سوالات متداول
چگونه بهترین روش پیرایش قطعه SMC را انتخاب کنم؟
با حجم سالانه، هندسه، ضخامت، تحمل، فرمول مواد و سرمایه گذاری مجاز ابزار شروع کنید. مسیریابی CNC انعطاف پذیری بالایی را ارائه می دهد، واترجت از برش حرارتی جلوگیری می کند، و پیرایش قالب اختصاصی اغلب برای محصولات پایدار با حجم بالا جذاب است.
چه تنظیمات CNC باید برای مسیریابی SMC استفاده شود؟
هیچ تنظیم جهانی وجود ندارد. سرعت اسپیندل، تغذیه، قطر برش، طراحی فلوت، مواد ابزار و جهت برش باید از طریق آزمایش با استفاده از SMC واقعی تعیین شود. سایش ابزار باید نظارت شود زیرا می تواند بر نیروی برش و کیفیت لبه تأثیر بگذارد.
آیا قطعات SMC را می توان لیزری برش داد؟
برخی از فرمول های SMC را می توان با لیزر پردازش کرد، اما تخریب حرارتی، تغییر رنگ، بخارات و لبه های متاثر از حرارت باید ارزیابی شوند. مسیریابی مکانیکی یا برش واترجت اغلب برای اجزای SMC معمولی واجد شرایط بودن آسانتر است.
چگونه می توان از حرکت در مسیریابی با سرعت بالا جلوگیری کرد؟
از مکانهای مبنا تکرار شونده، پشتیبان کافی، مناطق خلاء یا گیرههای مناسب قرار گرفته و فاصله در اطراف مسیر برش استفاده کنید. از بستن قطعه به گونه ای که به طور موقت آن را تغییر شکل دهد، خودداری کنید.
چگونه باید گرد و غبار SMC را کنترل کرد؟
گرد و غبار را تا حد عملی به نقطه برش با استفاده از استخراج ابزار یا یک سلول پیرایشی محصور متصل به یک سیستم جمع آوری گرد و غبار مناسب جذب کنید. ارزیابی قرار گرفتن در معرض و انتخاب PPE باید بر اساس ترکیب واقعی SMC و شرایط اندازهگیری شده محل کار باشد.
هزینه های مسیریابی CNC و برش قالب چگونه با هم مقایسه می شوند؟
CNC هزینههای اختصاصی ابزار کمتری دارد و برنامهریزی مجدد آسانتر است، در حالی که پیرایش قالب به ابزار اولیه بیشتری نیاز دارد اما میتواند چرخههای تکرار بسیار کوتاهتری را ارائه دهد. حجم سالانه، عمر محصول، فرکانس تغییر طراحی، نیروی کار، سایش ابزار و ضایعات همه باید در مقایسه گنجانده شوند.


