


ترکیب قالبگیری ورق (SMC) به یک ماده کامپوزیتی مهم برای تولیدکنندگان خودرو تبدیل شده است که به دنبال ساخت سبک وزن، مقاومت در برابر خوردگی، یکپارچهسازی قطعات و تولید با حجم بالا هستند. با این حال، تولید موفق SMC خودرو به چیزی بیش از قرار دادن مواد در قالب گرم شده بستگی دارد. وضعیت مواد، طراحی شارژ، دمای قالب، مشخصات بسته شدن پرس، فشار قالبگیری، زمان پخت، دقت ابزار و کنترل کیفیت، همه با هم به عنوان یک سیستم تولید کار میکنند.
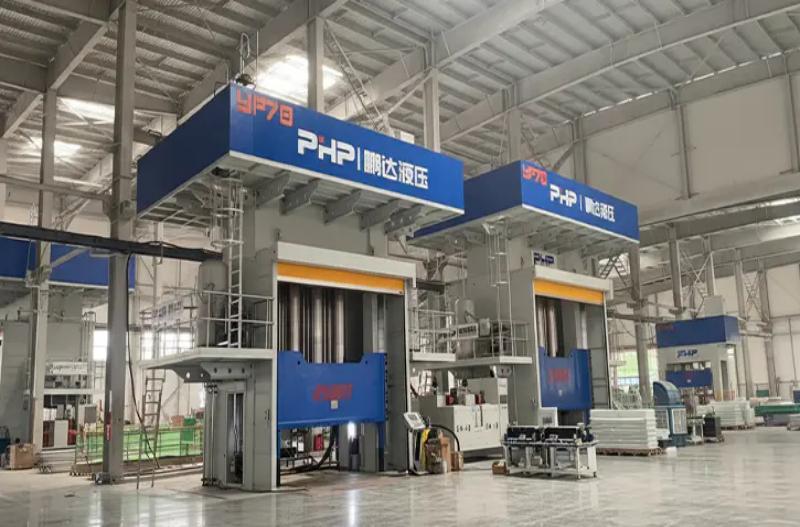
برای OEM های خودرو، تامین کنندگان Tier-1 و شرکت های قالب گیری کامپوزیت، درک کامل فرآیند تولید قطعات خودرو SMC هنگام برنامه ریزی یک خط تولید جدید یا انتخاب یک پرس هیدرولیک ضروری است. این راهنما فرآیند از آمادهسازی مواد تا بازرسی قطعه نهایی را با توجه ویژه به پارامترهای پرس و قالبگیری که بر کیفیت، زمان چرخه و ثبات تولید تأثیر میگذارند، توضیح میدهد.
1. از ورق SMC تا قسمت نهایی خودرو: فرآیند کامل ساخت
SMC خودرو معمولاً به عنوان مواد ورقه بالغ محافظت شده توسط فیلم های حامل به کارخانه قالب گیری می رسد. بر خلاف قالبگیری تزریقی، که در آن گلولهها از طریق یک سیستم دونده ذوب و تزریق میشوند، قالبگیری فشردهسازی SMC با یک مقدار و آرایش از پیش تعیینشده از مواد ورق شروع میشود. شارژ .
آماده سازی مواد و طراحی شارژ
ورق SMC ابتدا طبق توصیه های تامین کننده مواد شرطی می شود. سپس اپراتورها یا سیستم های برش خودکار، فیلم حامل را جدا می کنند، ورق ها را به شکل های مورد نیاز برش می دهند و آنها را وزن می کنند تا به جرم بار مشخص شده دست یابند.
قرار دادن شارژ بسیار مهم است. این ماده همیشه قبل از فشار دادن کل حفره قالب را نمی پوشاند. در عوض، شارژ ممکن است تنها بخشی از ناحیه حفره پیش بینی شده را اشغال کند تا مواد در طول فشرده سازی جریان پیدا کنند. پوشش بهینه به هندسه قطعه، محتوای فیبر، دنده ها، باس ها، ضخامت دیوار، نیاز سطح و جهت قابل قبول جریان فیبر بستگی دارد.
بارگذاری قالب و بسته شدن با فشار
شارژ آماده شده در قالب زیرین گرم شده قرار می گیرد. بسته به حجم تولید، بارگیری می تواند دستی یا توسط روبات ها و سیستم های حمل خودکار انجام شود.
سپس پرس یک نمایه بسته شدن کنترل شده را دنبال می کند نه اینکه صرفاً با یک سرعت از حالت باز به بسته حرکت کند. یک دنباله SMC عملی معمولاً شامل موارد زیر است:
- رویکرد سریع برای کاهش زمان غیرمولد؛
- تماس کنترل شده با شارژ SMC؛
- بسته شدن قالب گیری آهسته برای کنترل جریان مواد؛
- افزایش فشار با نزدیک شدن حفره به ضخامت نهایی.
- نگه داشتن فشار در حین پختن رزین ترموست؛ و
- آزاد شدن فشار کنترل شده به دنبال باز شدن قالب.
این پروفیل حرکتی چند مرحله ای به ویژه برای قطعات بزرگ خودرو مهم است زیرا بسته شدن کنترل نشده می تواند الیاف را بیش از حد حرکت دهد، هوا را به دام بیندازد، فلاش ایجاد کند یا پر شدن ناهموار ایجاد کند.
برنامه های کاربردی خودرو
SMC برای اجزای خودروهای سواری و تجاری مناسب است که در آن قالبگیری بزرگ، مقاومت در برابر خوردگی، عایق الکتریکی، پایداری ابعادی یا طراحی سبک وزن ارزشمند است. کاربردهای معمولی می تواند شامل پانل های بدنه بیرونی، سپرهای زیر بدنه، ساختارهای جلویی، پوشش ها و محفظه های باتری، پانل های ساختاری، محفظه های الکتریکی، تکیه گاه های داخلی و اجزای بدنه خودروهای تجاری باشد.
2. مواد SMC خودرو و تأثیر آنها بر قالب گیری
SMC یک ماده استاندارد واحد نیست. نمرات خودرو می تواند به طور قابل توجهی در شیمی رزین، تقویت کننده الیاف شیشه، پرکننده معدنی، افزودنی های کنترل انقباض، سیستم پخت، رنگدانه و سایر افزودنی های پردازش متفاوت باشد.
یک فرمول معمولی ممکن است از یک ماتریس ترموست مبتنی بر پلی استر غیر اشباع تقویت شده با فیبر شیشه ای خرد شده استفاده کند. هنگامی که مقاومت شیمیایی، عملکرد دما، رفتار شعله، خواص الکتریکی یا سایر الزامات خاص کاربرد اهمیت بیشتری پیدا می کند، سایر سیستم های رزین ممکن است انتخاب شوند.
| متغیر مواد | عملکرد اصلی | تاثیر بر قالب گیری فشاری |
| سیستم رزین | ماتریس ترموست را تشکیل می دهد | ویسکوزیته، دمای پخت، سرعت پخت و عملکرد نهایی را تحت تأثیر قرار می دهد |
| محتوای الیاف شیشه | تقویت می کند | تقویت بالاتر می تواند مقاومت جریان و نیروی قالب گیری مورد نیاز را افزایش دهد |
| طول فیبر | رفتار مکانیکی را تحت تأثیر قرار می دهد | بر جهت گیری جریان، قدرت و رفتار پر کردن تأثیر می گذارد |
| پرکننده های معدنی | تغییر هزینه، انقباض و رفتار ابعادی | تاثیر چگالی، ویسکوزیته، سطح و پر شدن قالب |
| افزودنی های کم مشخصات | کنترل انقباض قالب | می تواند کیفیت سطح و ثبات ابعادی را بهبود بخشد |
| بلوغ مواد | سازگاری ورق مناسب را ایجاد می کند | به طور مستقیم بر جابجایی، ویسکوزیته و تکرارپذیری جریان تأثیر می گذارد |
| دمای شارژ | شرایط شروع پردازش را تعیین می کند | می تواند بر ویسکوزیته اولیه و رفتار پر شدن تأثیر بگذارد |
به همین دلیل، یک پرس هیدرولیک نباید تنها بر اساس مشخصات عمومی SMC پیکربندی شود. درجه مواد خودرو انتخاب شده باید همراه با هندسه قالب و الزامات تولید ارزیابی شود.
3. پارامترهای قالب گیری فشرده سازی و بهینه سازی زمان چرخه
مرحله قالب گیری جایی است که عملکرد پرس بیشترین تأثیر را بر تولید SMC خودرو دارد. دما، فشار، موقعیت، سرعت و زمان باید به اندازه کافی از چرخه ای به چرخه دیگر قابل تکرار باشند.
دمای قالب
بسیاری از سیستمهای SMC معمولی از قالبهای گرم شده در تقریباً استفاده میکنند 140-160 درجه سانتیگراد محدوده این باید به عنوان یک منطقه شروع مهندسی در نظر گرفته شود تا یک مشخصات جهانی. نقطه تنظیم واقعی به شیمی رزین، سیستم آغازگر، ضخامت قطعه، فاصله جریان و کیفیت سطح مورد نیاز بستگی دارد.
یکنواختی دما می تواند به اندازه دمای متوسط قالب مهم باشد. یک منطقه گرمتر ممکن است زودتر از موعد شروع به پخت شود در حالی که مواد هنوز در جای دیگر جریان دارند، در حالی که یک منطقه سردتر ممکن است به زمان درمان طولانی تری نیاز داشته باشد یا درمان ناقص ایجاد کند.
فشار قالب گیری و تناژ پرس
فشار قالب گیری نیز به طور قابل توجهی متفاوت است. بسیاری از اجزای SMC مرسوم می توانند توسعه فرآیند را تقریباً در حدود شروع کنند 3.5-10 مگاپاسکال منطقه، در حالی که پر کردن دشوار است، مواد بسیار تقویت شده یا قطعات ساختاری پیچیده ممکن است به مقادیر بالاتر نزدیک یا بیش از آن نیاز داشته باشند. 10-15 مگاپاسکال .
بنابراین، تناژ پرس هیدرولیک مورد نیاز باید در درجه اول از ناحیه قالب گیری پیش بینی شده و فشار حفره مورد نیاز محاسبه شود:
سپس باید یک حاشیه مهندسی برای تغییرات مواد، بارگذاری ناهموار، حساسیت فلاش، توسعه فرآیند و الزامات تولید آتی در نظر گرفته شود. انتخاب پرس SMC فقط از وزن قطعه تمام شده می تواند منجر به کوچک شدن جدی شود.
زمان درمان و نگهداری فشار
یک دوره نگهداری فشار یا بهبود تقریباً 60-180 ثانیه می تواند یک مرجع اولیه مفید برای بسیاری از کاربردهای SMC نوع خودرو باشد، اگرچه اجزای ضخیم تر و فرمولاسیون های خاص می توانند به چرخه های طولانی تری نیاز داشته باشند.
تلاش برای کاهش زمان چرخه صرفاً با افزایش دمای قالب خطرناک است. اگر سطح قبل از جریان کامل شارژ شروع به پخت شود، ممکن است شات های کوتاه، خطوط جوش، پر شدن ضعیف دنده یا عیوب سطح ظاهر شوند.
جایی که بهبودهای زمان چرخه معمولاً از آنجا ناشی می شود
- کاهش رویکرد مطبوعاتی غیر ضروری و زمان بازگشت؛
- بهینه سازی انتقال بین کنترل موقعیت و کنترل فشار؛
- بهبود یکنواختی گرمایش قالب؛
- تثبیت وزن و قرارگیری شارژ؛
- با استفاده از برش، بارگیری و تخلیه خودکار؛
- بهینه سازی پنجره درمان مواد خاص؛
- استفاده از عملیات برش موازی یا پایین دست. و
- ثبت منحنی های چرخه برای شناسایی تغییرات فرآیند.
پرس های هیدرولیک مدرن با کنترل سروو به ویژه در مواردی که به مراحل مختلف سرعت و فشار نیاز است مفید هستند. کنترل حلقه بسته به دستور ماشین اجازه می دهد تا سرعت نزدیک، موقعیت تماس، سرعت قالب گیری، سطح شیب دار فشار، فشار نگه داشتن، آزادسازی و حرکات بازگشت را به طور مستقل تعریف کند.
4. طراحی قالب و پرس برای قطعات خودرو SMC
قالبگیری خودرو با حجم بالا نیاز دارد که قالب و پرس با هم مهندسی شوند. داشتن تناژ کافی به طور خودکار به این معنی نیست که یک پرس می تواند یک قالب SMC خاص را کار کند.
پارامترهای مهم تطبیق پرس به قالب عبارتند از:
- منطقه قالب گیری پیش بینی شده برای محاسبه نیروی مورد نیاز؛
- ابعاد قالب برای تعیین اندازه صفحه؛
- ارتفاع قالب بسته برای انتخاب نور روز ماشین؛
- فاصله باز شدن مورد نیاز برای محاسبه سکته مغزی؛
- الزامات استخراج قطعه برای روشنایی روز و ترخیص اتوماسیون؛
- وزن قالب برای طراحی ورق و سازه؛
- مناطق گرمایشی برای یکنواختی دما؛ و
- موازی و صلبیت صفحه برای ضخامت حفره ثابت
برای خود قالب، هواگیری باید به گازها و هوای محبوس شده اجازه دهد تا در جریان جریان مواد خارج شوند. زمین های فلش و مناطق سرریز باید بر اساس رفتار مواد مهندسی شوند نه اینکه به عنوان یک فکر بعدی تلقی شوند. تهویه ضعیف می تواند منجر به تخلخل، سوختگی و پر شدن ناقص شود، در حالی که طراحی نامناسب سرریز می تواند ضایعات مواد را افزایش دهد.
قالب های بزرگ خودرو نیز باید توزیع حرارتی پایداری را فراهم کنند. طرح های کانال گرمایش یا بخاری برقی باید مناطق گرم و سرد را در سطوح وسیع قالب به حداقل برسانند. درج ها، اجکتورها و ویژگی های محلی باید به گونه ای طراحی شوند که با جریان مواد تداخل نداشته باشند یا جهت گیری الیاف کنترل نشده ایجاد نکنند.
5. کنترل کیفیت، عیوب و صلاحیت خودرو
یک خط تولید SMC خودرو به کنترل کیفیت در سه سطح نیاز دارد: کنترل مواد ورودی، نظارت بر فرآیند قالبگیری و اعتبارسنجی قطعه نهایی.
نظارت بر فرآیند
سوابق تولید ممکن است شامل وزن شارژ، دسته مواد، دمای قالب، موقعیت بسته شدن، سرعت قالب گیری، فشار اوج، فشار نگهداری، زمان پخت و زمان کل چرخه باشد. ردیابی این متغیرها به سازندگان کمک می کند تا یک پنجره فرآیند پایدار ایجاد کنند و عیوب را با استفاده از داده های واقعی ماشین به جای فرضیات اپراتور بررسی کنند.
بازرسی معمولی قطعه تمام شده
بسته به مشخصات قطعه و مشتری، بازرسی میتواند شامل بررسی سطح بصری، اندازهگیری ابعاد، بازرسی CMM، آزمایش چگالی، تست کششی یا خمشی، تست ضربه، ارزیابی جذب آب، آنالیز حرارتی مانند DSC و روشهای بازرسی غیر مخرب انتخاب شده برای سازههای حیاتی باشد.
| نقص رایج | علل احتمالی | جهت اصلاحی معمولی |
| تخلخل / حفره ها | هوای محبوس، تهویه ضعیف، پروفیل بسته شدن نامناسب | محل شارژ، تهویه و سرعت بسته شدن قالب را بررسی کنید |
| شات کوتاه | شارژ ناکافی، جریان ضعیف، درمان زودرس یا فشار ناکافی | وزن شارژ، دما، فاصله جریان و فشار را بررسی کنید |
| فلاش بیش از حد | شارژ بیش از حد، فشار بیش از حد یا شرایط ابزار | جرم شارژ، مشخصات فشار و شرایط قالب را بررسی کنید |
| Warpage | درمان ناهموار، عدم تعادل حرارتی یا جهت گیری فیبر | توزیع دما، الگوی شارژ و پشتیبانی خنک کننده را بررسی کنید |
| موجی بودن سطح | جریان مواد، انقباض یا تغییرات دما | وضعیت مواد، دمای ابزار و مشخصات جریان را بهینه کنید |
| لایه لایه شدن | وضعیت مادی، هوای محبوس یا استحکام ناکافی | رسیدگی به مواد، طرح شارژ و فشار قالبگیری را بررسی کنید |
اسناد کیفیت خودرو
برای برنامه های OEM و Tier-1، تأیید قطعه فراتر از یک بازرسی ابعادی ساده است. بسته به سطح مشتری و زنجیره تامین، تولیدکنندگان ممکن است نیاز داشته باشند در یک سیستم مدیریت کیفیت مبتنی بر IATF 16949 و الزامات پشتیبانی مانند APQP، PPAP، PFMEA، برنامههای کنترل، MSA، SPC، ردیابی و مطالعات قابلیت فرآیند کار کنند.
بسته صلاحیت دقیق بسته به نیازهای OEM و خاص مشتری متفاوت است. فورد، جنرال موتورز، استلانتیس، بیامو، فولکس واگن و سایر خودروسازان میتوانند نیازهای اضافی خود را حفظ کنند، بنابراین برنامه تولید و بازرسی باید بر اساس مشخصات مشتری قابل اجرا تنظیم شود نه اینکه یک چک لیست تایید جهانی را فرض کنیم.
مزایا و محدودیت های SMC برای تولید خودرو
SMC چندین مزیت را برای قطعات خودرو ارائه می دهد. قطعات بزرگ و از نظر هندسی پیچیده اغلب میتوانند در یک ابزار واحد قالبگیری شوند و به دندهها، باسها، ویژگیهای نصب و سایر عملکردها اجازه میدهند تا در یک جزء ادغام شوند. این ماده همچنین مقاومت در برابر خوردگی، عایق الکتریکی و یک رابطه مطلوب سختی به وزن را فراهم می کند.
با این حال، SMC به طور خودکار راه حل کم هزینه برای هر قطعه نیست. پرس های با ظرفیت بالا و قالب های بزرگ گرم شده نیاز به سرمایه گذاری اولیه قابل توجهی دارند. جریان مواد و جهت گیری فیبر باید با دقت مدیریت شود، سطوح با کلاس ظاهری نیاز به کنترل فرآیند دقیق تری دارند و بازیافت کامپوزیت ترموست پیچیده تر از ذوب مجدد ترموپلاستیک های معمولی است.
قویترین حالت تجاری معمولاً زمانی ظاهر میشود که یکپارچهسازی اجزا، مقاومت در برابر خوردگی، سبکسازی، آزادی طراحی و تکرارپذیری با حجم بالا، سرمایهگذاری ابزار و تجهیزات را توجیه کند.
برنامه ریزی یک خط تولید خودرو SMC؟
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. راه حل های پرس هیدرولیک و کنترل شده با سروو را برای SMC و دیگر برنامه های کاربردی قالب گیری فشرده سازی کامپوزیت توسعه می دهد.
برای پروژه SMC جدید خودرو، آن را ارائه دهید نقشه قطعه، منطقه قالب گیری پیش بینی شده، درجه مواد SMC، ابعاد قالب، وزن قالب، زمان چرخه هدف، حجم تولید سالانه، روش گرمایش مورد نیاز و الزامات اتوماسیون .
از این ورودی ها می توان برای ارزیابی تناژ مناسب پرس، ابعاد صفحه، نور روز، ضربه، پیکربندی گرمایش قالب، کنترل فشار و موقعیت، اتوماسیون بارگیری/تخلیه و پیکربندی کلی خط تولید استفاده کرد.
با Wuxi PengdaHZ تماس بگیرید تا در مورد نیازهای پرس SMC یا خط قالب گیری کامپوزیت خودکار خود صحبت کنید.
سوالات متداول
چه موادی معمولا در SMC خودرو استفاده می شود؟
SMC خودرو معمولاً از یک سیستم رزین گرما سخت، تقویتکننده فیبر شیشهای خرد شده، پرکنندههای معدنی، افزودنیهای کنترل انقباض، عوامل پخت و افزودنیهای پردازش تشکیل شده است. فرمولاسیون دقیق به نیازهای ساختاری، سطحی، حرارتی، الکتریکی و مقاومت شیمیایی بستگی دارد.
چه دما و فشاری برای قالب گیری تراکمی SMC خودرو استفاده می شود؟
بسیاری از مواد SMC معمولی از دمای قالب در حدود 140 تا 160 درجه سانتیگراد استفاده می کنند. فشار قالبگیری اولیه معمولاً ممکن است بین 3.5 تا 10 مگاپاسکال باشد، در حالی که قطعات ساختاری دشوار میتوانند به فشار بالاتری نیاز داشته باشند. پارامترهای نهایی همیشه باید بر اساس توصیه های تامین کننده مواد انتخاب شده باشد و توسط آزمایش های قالب تایید شود.
چگونه تناژ پرس هیدرولیک مورد نیاز برای یک قطعه خودروی SMC را محاسبه می کنید؟
یک محاسبه اولیه، ناحیه قالب گیری پیش بینی شده را در فشار حفره مورد نیاز ضرب می کند. سپس یک حاشیه مهندسی مناسب با توجه به طراحی قالب، تنوع مواد، بارگذاری حفره و الزامات تولید اضافه میشود.
کدام پارامترهای پرس بیشترین تأثیر را بر کیفیت SMC دارند؟
متغیرهای مهم عبارتند از: سرعت بسته شدن قالب، انتقال موقعیت به فشار، فشار قالبگیری، پایداری فشار، زمان پخت، یکنواختی دمای قالب، موازی بودن صفحه و تکرارپذیری بین چرخههای قالبگیری.
چگونه سازندگان می توانند زمان چرخه قطعات خودرو SMC را کاهش دهند؟
زمان چرخه را می توان با کوتاه کردن حرکات پرس غیرمولد، بهینه سازی پنجره پخت ویژه مواد، بهبود گرمایش قالب، خودکارسازی آماده سازی و جابجایی شارژ، تثبیت قرار دادن شارژ، و جابجایی عملیات برش یا ثانویه در خارج از ایستگاه قالب گیری در صورت عملی کاهش داد.
رایج ترین عیوب قالب گیری SMC چیست؟
مشکلات رایج عبارتند از تخلخل، عکس های کوتاه، فلاش بیش از حد، موج زدگی سطح، تاب خوردگی و لایه لایه شدن. تشخیص باید شرایط مواد، طراحی شارژ، دمای قالب، هواگیری، سرعت بسته شدن پرس، تاریخچه فشار و شرایط درمان را با هم در نظر بگیرد.
چه الزامات کیفی برای قطعات SMC خودرو اعمال می شود؟
الزامات به OEM، مشتری Tier-1 و جزء بستگی دارد. برنامههای خودرو ممکن است شامل سیستمهای کیفیت IATF 16949 همراه با APQP، PPAP، PFMEA، برنامههای کنترل، MSA، SPC، قابلیت ردیابی، مطالعات قابلیت و آزمایش محصول خاص مشتری باشد.
آیا می توان ضایعات تولید SMC را بازیافت کرد؟
SMC یک کامپوزیت ترموست است، بنابراین ضایعات پخته شده را نمی توان به سادگی ذوب کرد و مانند یک ترموپلاستیک قالب گیری کرد. بسته به زیرساخت مواد و زباله منطقهای، گزینهها میتوانند شامل کاهش اندازه مکانیکی و استفاده مجدد به عنوان پرکننده، بازیافت صنعت سیمان، فرآیندهای بازیافت کامپوزیت تخصصی، یا سایر مسیرهای تایید شده مدیریت زباله باشد. تولیدکنندگان باید مسیر را بر اساس مقررات محلی و الزامات پایداری مشتری ارزیابی کنند.


